
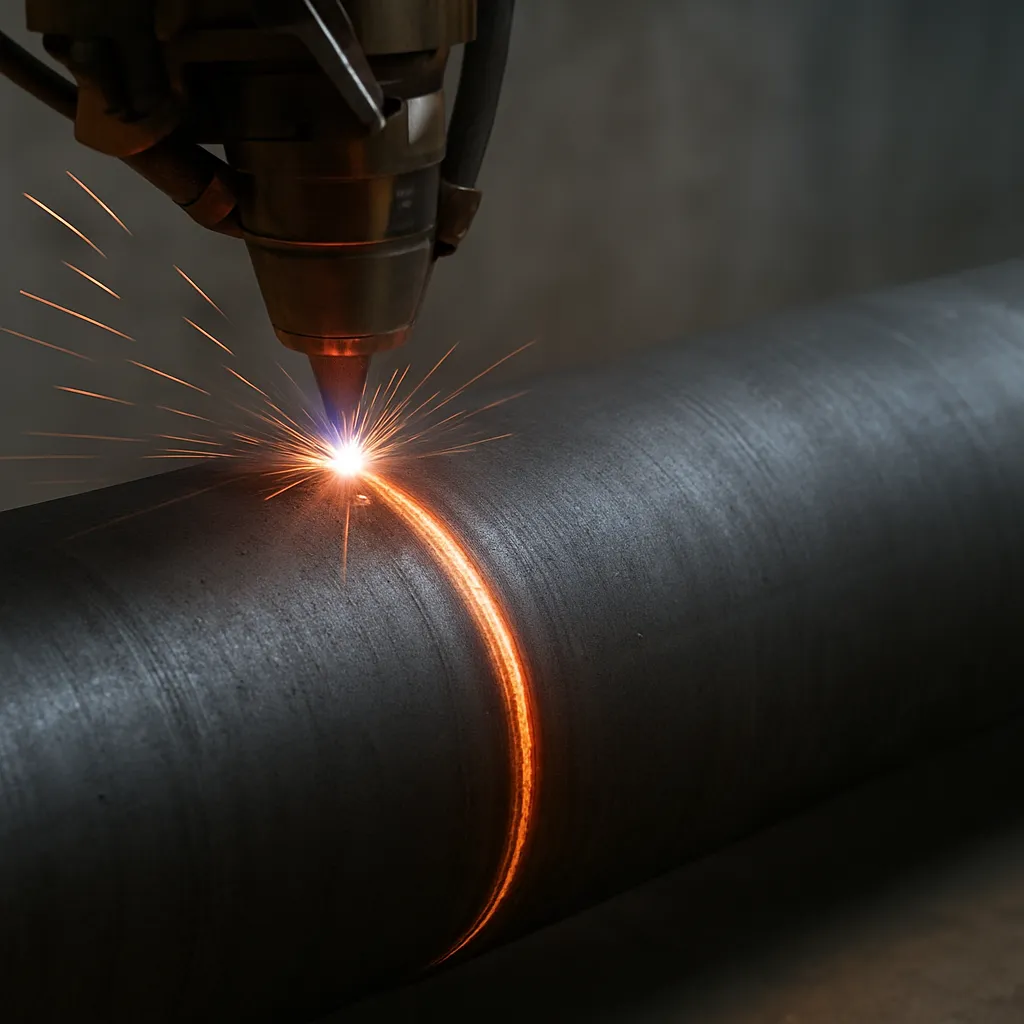
Rury spawane laserowo zajmują coraz ważniejsze miejsce w przemyśle, gdzie wymagana jest wysoka powtarzalność, precyzja i ekonomia produkcji. W artykule omówię istotne cechy tej technologii, przedstawię jej główne zalety, wskazując jednocześnie najważniejsze ograniczenia i wyzwania technologiczne. Skupię się na aspektach praktycznych: doborze materiałów, parametrach procesu, kontroli jakości oraz typowych zastosowaniach, aby dostarczyć praktycznej wiedzy zarówno inżynierom, jak i menedżerom produkcji.
Jak działa spawanie laserowe rur — podstawy technologii
Spawanie laserowe polega na skupieniu wiązki lasera na styku dwóch krawędzi rury w celu stopienia materiału i utworzenia trwałego złącza. Proces może być realizowany za pomocą różnych typów źródeł lasera: CO2, fibra (światłowodowy) oraz dyszowych laserów półprzewodnikowych. Najczęściej stosowaną metodą przy produkcji rur jest spawanie czołowe lub czołowo-obwodowe, gdzie wiązka przesuwa się wokół obwodu rury, tworząc zamknięte złącze. W praktyce ważne są następujące elementy procesu:
- dokładne dopasowanie krawędzi rury i kontrola szczeliny,
- stabilne podawanie rury i synchronizacja rotacji z ruchem wiązki,
- sterowanie parametrami lasera: moc, prędkość, ogniskowa, częstotliwość modulacji,
- środowisko spawania: gaz osłonowy (np. argon), kontrola atmosfery wewnątrz rury,
- systemy chłodzenia i odprowadzania ciepła, aby ograniczyć odkształcenia.
Zalety rur spawanych laserowo
Technologia spawania laserowego oferuje szereg korzyści, które czynią ją atrakcyjną w wielu zastosowaniach przemysłowych:
- precyzja — wąska i silnie skupiona wiązka pozwala na bardzo dokładne prowadzenie spoiny, co jest kluczowe przy cienkościennych rurach.
- powtarzalność — automatyzacja procesu i precyzyjne sterowanie umożliwiają produkcję dużych serii z niemal identycznymi parametrami złącza.
- wytrzymałość — wysokiej jakości złącza o dobrej ciągliwości i odporności dynamicznej, przy odpowiednim doborze parametrów i materiałów.
- szybkość — procesy laserowe często przewyższają tradycyjne metody w wydajności, co przekłada się na krótszy czas cyklu produkcyjnego.
- strefa wpływu ciepła — jest stosunkowo mała, co zmniejsza ryzyko odkształceń i pogorszenia właściwości materiału wokół spoiny.
- oszczędność materiału — minimalizowane jest zużycie wypełniaczy i materiału dodatkowego; często możliwe jest łączenie cienkich blach i rur bez użycia drutu spawalniczego.
- jakość estetyczna — spoiny są wąskie i gładkie, co eliminuje konieczność intensywnego wykańczania powierzchni w wielu aplikacjach.
- automatyzacja — technologia łatwo integruje się z robotami i liniami produkcyjnymi, zwiększając produktywność i bezpieczeństwo pracy.
- możliwość spawania różnych stopów, w tym stali nierdzewnej, węglowych oraz stopy aluminium przy zastosowaniu odpowiednich źródeł lasera i parametrów.
- mniejsze zanieczyszczenie środowiska pracy w porównaniu z niektórymi procesami tradycyjnymi (mniejsza ilość dymów i odprysków).
Ograniczenia i wyzwania technologii
Mimo wielu zalet, spawanie laserowe rur ma również istotne ograniczenia, które należy rozważyć przy wyborze metody łączenia:
- wysokie koszty inwestycyjne — urządzenia laserowe (zwłaszcza lasery światłowodowe o dużej mocy) oraz systemy automatyzacji są drogie.
- wymagania dotyczące przygotowania krawędzi — szczelina między krawędziami musi być ściśle kontrolowana; konieczne może być dodatkowe gięcie, docinanie i obróbka krawędzi.
- problemy z materiałami refleksyjnymi — spawanie miedzi i niektórych stopów z dużą zawartością miedzi wymaga specjalnych ustawień lub źródeł lasera ze względu na wysoką refleksyjność.
- grubość ścianki — dla bardzo grubych rur uzyskanie pełnego przetopienia może być trudne i wymagać wielokrotnych przejść lub zastosowania technik hybrydowych.
- wrażliwość na odkształcenia przy cienkich materiałach — mimo małej strefy wpływu ciepła, lokalne naprężenia mogą powodować deformacje, szczególnie przy długich odcinkach.
- konieczność precyzyjnej kontroli parametrów — drobne odchylenia w ustawieniach lasera mają bezpośredni wpływ na jakość spoiny.
- potrzeba zaawansowanej kontroli jakości — inspekcja radiograficzna, kontrola ultradźwiękowa lub testy nieniszczące są często wymagane, co zwiększa koszty operacyjne.
Materiały i ich specyfika w spawaniu laserowym rur
Dobór materiału rury determinuje parametry procesu i trudności, jakie mogą wystąpić podczas spawania:
Stal nierdzewna
- doskonała podatność na spawanie laserowe, zwykle prowadzi do wysokiej jakości spoin i niewielkich odkształceń;
- ważne jest kontrolowanie składu gazu osłonowego, aby uniknąć utleniania i przebarwień;
Stal węglowa
- łatwa w obróbce laserowej, ale wymaga kontroli węglików i ewentualnego odpuszczania po spawaniu w przypadku grubszych elementów;
- korzystne koszty materiału, lecz większe ryzyko korozji przy nieodpowiednim zabezpieczeniu spoiny.
Aluminium i stopy lekkie
- stopy aluminium są trudniejsze ze względu na wysoką przewodność cieplną i odbicie światła; wymagane są odpowiednie źródła lasera i precyzyjna kontrola energii;
- często stosuje się pulsy lub specjalne profile wiązki, aby zapewnić stabilne topnienie i zredukować rozpryski.
Miedź i stopy o wysokiej refleksyjności
- największe wyzwanie ze względu na silne odbicie wiązki; stosuje się lasery o krótszych długościach fal lub techniki przedgrzewania.
Kontrola jakości i badania spoin
W przemyśle wymogi dotyczące spoin rurociągów i elementów konstrukcyjnych są rygorystyczne. Typowe metody kontroli jakości stosowane przy rurach spawanych laserowo:
- inspekcja wizualna oraz pomiary geometryczne spoiny,
- radiografia (RT) i tomografia komputerowa dla wykrywania porów, tasiemek i pęknięć wewnętrznych,
- ultradźwiękowe badania nieniszczące (UT) do oceny ciągłości i grubości złącza,
- badania mikrostruktury (metalografia) i próby twardości do oceny strefy wpływu ciepła oraz mikrodefektów,
- testy mechaniczne: próby rozciągania i zginania dla oceny wytrzymałości złącza,
- testy szczelności (helium leak test, testy ciśnieniowe) w zastosowaniach rurociągowych.
Wdrożenie systemów monitoringu procesu w czasie rzeczywistym (czujniki mocy lasera, kamery termiczne, czujniki pozycji) pozwala na szybką detekcję nieprawidłowości i redukcję odpadów produkcyjnych.
Typowe zastosowania rur spawanych laserowo
Rury spawane laserowo znajdują zastosowanie w wielu branżach ze względu na swoje zalety:
- motoryzacja: rury wydechowe, elementy ram i konstrukcji lekkich, układy paliwowe,
- przemysł medyczny: elementy do urządzeń, instrumenty i komponenty rurowe o wysokiej jakości powierzchni,
- energetyka i HVAC: wymienniki ciepła, przewody ciśnieniowe, instalacje chłodnicze,
- meblarstwo i design: elementy dekoracyjne i konstrukcyjne o estetycznym wykończeniu,
- lotnictwo i kosmonautyka: lekkie, wytrzymałe rurociągi i układy, gdzie kluczowa jest powtarzalność i niska masa.
Praktyczne wskazówki projektowe i produkcyjne
Aby maksymalnie wykorzystać potencjał spawania laserowego rur, warto uwzględnić kilka zasad już na etapie projektowania:
- minimalizować nierówności krawędzi i zapewnić powtarzalną geometrię detali,
- projektować tolerancje szczelin dostosowane do parametrów lasera,
- uwzględnić możliwość montażu w osłoniętym gazowo środowisku oraz miejsca na sondy kontrolne,
- przy długich rurach stosować podpory i systemy pozycjonowania w celu redukcji odkształceń,
- rozważyć hybrydowe techniki łączenia (np. pre- i post-grzanie, zastosowanie fuzji z drutem) dla grubszych łącz.
Porównanie z innymi technikami spawania
W kontekście wyboru metody łączenia rur, istotne jest zestawienie spawania laserowego z alternatywami:
- TIG/MIG: tańsze urządzenia, większa elastyczność materiałowa, lecz niższa szybkość i większa strefa wpływu ciepła;
- spawanie oporowe (seam welding): efektywne dla linii produkcyjnych o stałej geometrii, ale ograniczone do określonych materiałów i wymagań szczelności;
- spawanie plazmowe: porównywalna jakość w niektórych zastosowaniach, ale zwykle mniejsza precyzja niż laser.
Bezpieczeństwo, koszty i aspekty środowiskowe
Stosowanie lasera wiąże się ze specyficznymi wymaganiami BHP: konieczne są osłony, systemy wyłączników, okulary ochronne oraz szkolenia personelu. Koszty operacyjne obejmują amortyzację sprzętu, zużycie energii i gazów osłonowych, a także inwestycje w systemy inspekcji. Z drugiej strony, mniejsze zużycie materiałów, niższa liczba odpadów i możliwość integracji z linią automatyczną mogą poprawić bilans ekonomiczny i środowiskowy produktu.
Trendy rozwojowe i przyszłość technologii
Rozwój źródeł laserowych (wyższa moc, lepsza stabilność wiązki), integracja z robotyką i sztuczną inteligencją do sterowania procesem oraz rozwój hybrydowych technik łączenia otwierają nowe możliwości. Coraz częściej stosowane są systemy monitoringu procesu w czasie rzeczywistym i adaptacyjne algorytmy sterujące, które automatycznie korygują parametry spawania, minimalizując odrzuty. Widać także rosnące zastosowanie w produkcji seryjnej elementów dla przemysłu motoryzacyjnego i lotniczego, gdzie kluczowe są jakość i estetyka spoin.