
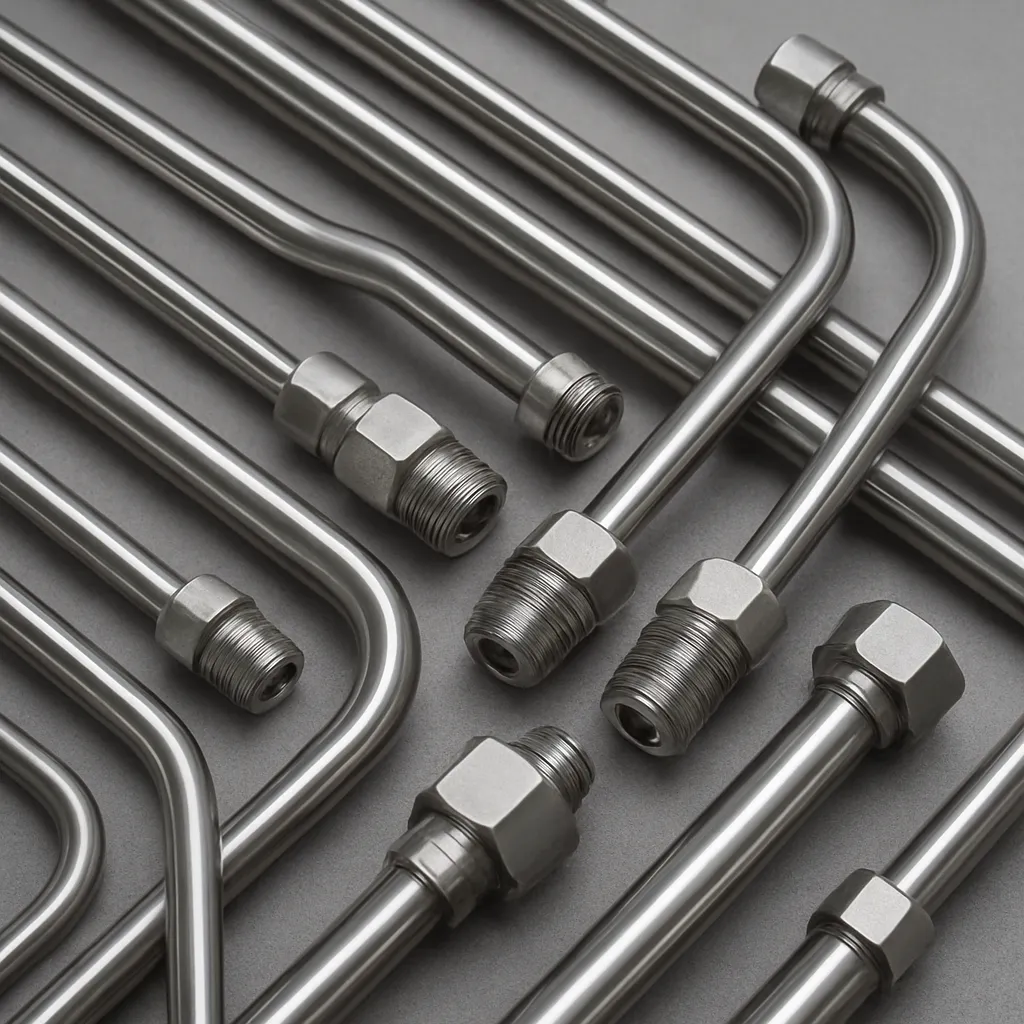
Artykuł omawia kluczowe aspekty doboru, produkcji i eksploatacji rur stosowanych w układach hydrauliki precyzyjnej. Skupiam się na wymaganiach technicznych, materiałowych oraz praktycznych rozwiązaniach montażowych i kontrolnych, które zapewniają niezawodność i długowieczność instalacji. Poniższe rozdziały przeprowadzą czytelnika przez wybór materiału, metody obróbki i testowania oraz konkretne wskaźniki projektowe niezbędne przy projektowaniu systemów wysokiej dokładności.
Materiały i właściwości rurociągów dla hydrauliki precyzyjnej
Dobór materiału rury ma wpływ na wiele parametrów układu, takich jak ciśnienie robocze, odporność na korozję, kompatybilność z medium oraz podatność na obróbkę. W zastosowaniach precyzyjnych dominują materiały o stabilnych właściwościach mechanicznych i chemicznych oraz możliwie niskiej zawartości zanieczyszczeń.
Główne materiały
- Stal nierdzewna (np. 316L, 304): najczęściej stosowana ze względu na połączenie wytrzymałości i odporności korozyjnej. Zapewnia dobrą spawalność i możliwość pasywacji powierzchni.
- Miedź i stopy miedzi (mosiądz, brąz): stosowane tam, gdzie wymagana jest łatwa obróbka i dobra przewodność cieplna; mniej odporne na agresywne media.
- Stale stopowe i niklowe (Inconel, Monel): wykorzystywane w ekstremalnych warunkach temperatury i korozji.
- Tytan: tam, gdzie wymagane jest bardzo niska masa i wysoka odporność korozyjna w środowiskach agresywnych.
- Tworzywa techniczne (PTFE, PEEK): stosowane w aplikacjach o niskim ciśnieniu lub jako powłoki ochronne, nie zastąpią jednak metalu przy wysokich ciśnieniach.
W hydraulice precyzyjnej liczy się również dokładność wymiarowa i jakość powierzchni wewnętrznej. Parametry takie jak chropowatość Ra czy tolerancja zewnętrznego i wewnętrznego wymiaru decydują o zaburzeniach przepływu, powstawaniu zanieczyszczeń i poprawności montażu z złączami.
Wymagania konstrukcyjne i tolerancje
Projektowanie rur dla systemów precyzyjnych wymaga uwzględnienia szeregu ograniczeń: grubość ścianki, promień gięcia, dopuszczalne odkształcenie oraz obliczenia wytrzymałościowe. Istotne są także złącza i metody łączenia, które nie mogą wprowadzać luzów, nieszczelności ani zanieczyszczeń.
Parametry mechaniczne i obliczenia
- Obciążenie ciśnieniem: dla cienkościennych rur można stosować wzór na naprężenie obwodowe sigma = p * r / t, gdzie p to ciśnienie wewnętrzne, r promień wewnętrzny, t grubość ścianki. Przy projektowaniu stosuje się współczynnik zapasu bezpieczeństwa zależny od aplikacji.
- Promień gięcia: minimalny promień gięcia powinien być dobrany tak, aby nie powodować zgniecenia ścianki ani lokalnego osłabienia. Dla cienkich rur często zaleca się promień co najmniej 3–6x średnicy zewnętrznej.
- Tolerancje wymiarowe: precyzyjne rury mają ściśle kontrolowane tolerancje średnicy i grubości ścianki, zwykle według norm ISO/DIN. Odchyłki przekraczające tolerancję mogą skutkować nieprawidłowym dopasowaniem złącz.
- Chropowatość powierzchni: wartość Ra wewnątrz rury wpływa na przepływ laminarno-turbulentny i osadzanie cząstek. W hydraulice precyzyjnej dąży się do wartości Ra znacznie poniżej standardowych wykończeń przemysłowych.
Rodzaje łączeń i uszczelnień
Niezależnie od typu rury wybór złącz jest krytyczny. Występują rozwiązania takie jak:
- złącza kompresyjne (compression fittings) — popularne w instalacjach niskoprzyciśnieniowych i średnich, wymagają odpowiedniej długości zaangażowania rury,
- połączenia rozprężne i stożkowe (flared) — stosowane tam, gdzie wymagana jest większa szczelność przy wyższych ciśnieniach,
- spawane i lutowane połączenia — zapewniają trwałość i minimalną przepływową oporność; wymagają kontroli termicznej i zapewnienia stabilności wymiarowej po obróbce,
- uszczelnienia z O-ringami — stosowane przy częstych demontażach; materiały uszczelek muszą być kompatybilne z medium i temperaturą.
Produkcja, obróbka i kontrola jakości
Proces wytwarzania rur do hydrauliki precyzyjnej obejmuje kilka etapów: formowanie, prostowanie, obróbkę końcową oraz ścisłą kontrolę jakości. Każdy etap wpływa na końcowe właściwości produktu i jego przydatność do zastosowań precyzyjnych.
Etapy produkcji
- Wytłaczanie/ciągnienie: produkcja precyzyjnych rur często odbywa się przez ciągnienie na zimno, co pozwala uzyskać gładką powierzchnię i ściśle kontrolowane wymiary.
- Wyżarzanie: procesy cieplne redukują naprężenia wewnętrzne powstałe przy formowaniu, zwiększając plastyczność przed gięciem lub dalszą obróbką.
- Gięcie i kształtowanie: stosuje się technologie gięcia na zimno, gięcia z wykorzystaniem wkładek lub form oraz gięcia ręcznego przy komponentach specjalnych — każda metoda ma wpływ na profil przekroju i wydajność hydrauliczną.
- Obróbka końcowa: polerowanie wewnętrzne, passywacja chemiczna dla stali nierdzewnych, obróbka powierzchni zewnętrznych zabezpieczająca przed korozją.
Kontrola jakości i testy
Weryfikacja obejmuje testy mechaniczne, badania nieniszczące i testy szczelności. Najczęściej wykonywane procedury to:
- Testy ciśnieniowe (hydrostatyczne) oraz próby rozrywające,
- Testy szczelności (pneumatyczne, próżniowe, wykrywanie nieszczelności metodą helową),
- Badania mikrostruktury i składu chemicznego materiału,
- Pomiary chropowatości Ra i tolerancji wymiarowych w trakcie i po produkcji,
- Badania czystości wewnętrznej: analiza obecności cząstek stałych, kontrola olejów czy pozostałości procesów obróbki.
Instalacja, eksploatacja i utrzymanie
Prawidłowy montaż rurociągów ma decydujące znaczenie dla zachowania parametrów układu. Nieprawidłowe gięcie, zbyt mały promień, niedostateczne wsporniki lub kontaminacja podczas montażu mogą spowodować awarie.
Zasady poprawnego montażu
- Używać odpowiednich narzędzi do gięcia i zamocowań; unikać gięcia „na sucho” bez zabezpieczeń,
- Zapewnić właściwe podparcie i kompensację drgań, aby zapobiec zmęczeniu materiału,
- Stosować środki ochronne podczas instalacji, aby nie zanieczyścić wnętrza rur (czystość jest kluczowa w układach precyzyjnych),
- Przeprowadzić płukanie i suszenie przed oddaniem układu do eksploatacji oraz ostateczną kontrolę szczelności.
Konserwacja i diagnostyka
Regularna kontrola i diagnostyka zapobiegają nieplanowanym przestojom. W praktyce obejmuje to:
- inspekcję wizualną i testy szczelności okresowo lub po zdarzeniach eksploatacyjnych,
- monitoring parametrów pracy (ciśnienie, temperatura, przepływ) oraz analiza trendów,
- usuwanie zanieczyszczeń i wymiana uszczelek przed wystąpieniem objawów nieszczelności,
- prowadzenie dokumentacji serwisowej i śledzenie numerów partii materiałowych dla zachowania odtworzalności parametrów systemu.
Normy, certyfikacja i śledzenie jakości
Zastosowania precyzyjne często wymagają spełnienia rygorystycznych norm jakości. Dokumentacja materiałowa i certyfikaty pozwalają na pełne śledzenie komponentów oraz szybkie reagowanie w razie reklamacji lub audytów.
Standardy i dokumentacja
- Normy ISO/DIN/ASTM określające tolerancje wymiarowe i właściwości materiałowe,
- Materiały świadectwa jakości (MTR, material test report),
- Procedure kontroli czystości i pakowania (np. opakowania w atmosferze obojętnej),
- Traceability — znacznik partii i oznakowanie elementów.
Zastosowania praktyczne i wybrane przykłady
Rury stosowane w układach hydrauliki precyzyjnej znajdują zastosowanie w wielu branżach, gdzie tolerancje i powtarzalność działania są kluczowe:
- Przemysł medyczny: systemy dozowania, aparatura diagnostyczna, urządzenia do terapii płynami,
- Przemysł półprzewodników: dostarczanie chemikaliów i gazów w procesach litografii, gdzie czystość i brak zanieczyszczeń są krytyczne,
- Aeronauka i lotnictwo: układy sterowania i systemy paliwowe o dużej niezawodności,
- Laboratoria i aparatura pomiarowa: precyzyjne dostawy cieczy i gazów do analizatorów.
Trendy i innowacje
W obszarze rur precyzyjnych obserwuje się kilka kierunków rozwoju, które wpływają na przyszłość instalacji hydraulicznych:
- mikrofabrykacja i miniaturyzacja rur oraz złącz dla systemów mikrofluidycznych,
- powłoki funkcjonalne zmniejszające osadzanie i zwiększające trwałość powierzchni wewnętrznych,
- zastosowanie zaawansowanych metod kontroli jak testy nieniszczące oparte na prądach wirowych oraz inspekcja w linii produkcyjnej,
- rozwój technologii gięcia laserowego i spawania mikromateriałów zapewniających powtarzalność i minimalne wprowadzenie ciepła.
W kontekście projektowania i eksploatacji warto podkreślić konieczność uwzględnienia czystości procesu produkcyjnego, precyzyjnego doboru tolerancji oraz rygorystycznej kontroli jakości. Tylko zintegrowane podejście od materiału, przez obróbkę i testy, po właściwy montaż i utrzymanie pozwala osiągnąć niezawodność oczekiwaną w aplikacjach precyzyjnych.